-
+86-13848662057
-
-
деревня Дунгоуцю, посёлок Маннун, уезд Нинчэн, город Чифэн, Внутренняя Монголия, Китай


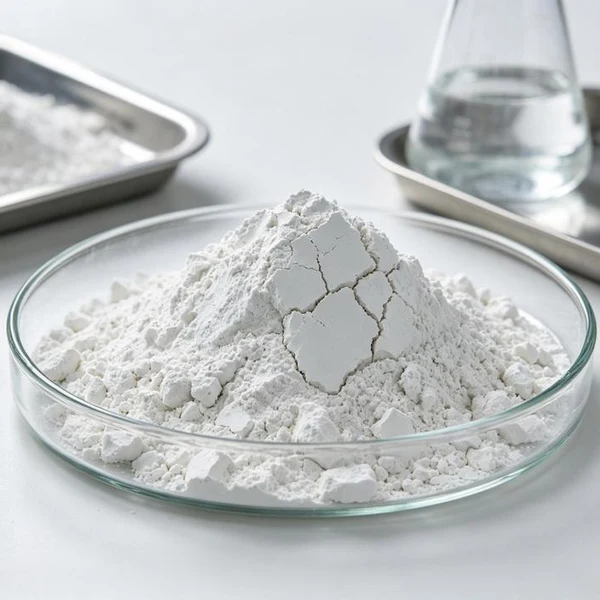
Этапы производства бентонитового порошка 2026: цены и технологии завода
2026-07-31
- Этапы производства бентонитового порошка: технологическая карта 2026 года
- Геология и добыча: выбор сырьевой базы как фундамент качества
- Подготовка и сушка сырья: контроль влажности и температуры
- Измельчение и классификация: достижение требуемой дисперсности
- Химическая активация: сердце производственного процесса
- Старение и кондиционирование: фактор времени
- Финальный помол, сушка и упаковка
- Контроль качества и сертификация: стандарты 2026 года
- Цены на бентонитовый порошок в 2026 году: анализ рынка
- Пример интеграции технологий: опыт ООО «Внутренняя Монголия Хэюань Бентонитовые Технологии»
- Часто задаваемые вопросы
- Заключение: как выбрать надежного поставщика
Этапы производства бентонитового порошка: технологическая карта 2026 года
Производство бентонитового порошка в 2026 году — это не просто измельчение глины. Это сложный физико-химический процесс, где каждый этап определяет конечную вязкость, предел текучести и тиксотропные свойства продукта. В нашей практике мы неоднократно сталкивались с ситуациями, когда покупатели выбирали поставщика исключительно по цене за тонну, игнорируя технологию активации. Результат был предсказуем: партия бурового раствора теряла стабильность при температуре выше 120°C, что приводило к остановке бурения и убыткам, исчисляемым десятками тысяч долларов.
Ключевое различие между качественным и дешевым продуктом кроется в контроле влажности на этапе сушки и точности дозировки активаторов. Если вы планируете закупать бентонит для нефтегазовой отрасли или строительства фундаментов, понимание этапов производства бентонитового порошка поможет вам избежать скрытых дефектов. Мы разберем весь цикл от карьера до упаковки, опираясь на стандарты API 13A и ГОСТ, а также актуальные рыночные данные 2025–2026 годов.
Сразу отметим: современный завод не может работать «на глаз». Лабораторный контроль обязателен на трех стадиях: входной контроль сырья, промежуточный контроль после активации и финальный тест готовой продукции. Без этого соответствие спецификациям невозможно гарантировать.
Геология и добыча: выбор сырьевой базы как фундамент качества
Все начинается не с завода, а с карьера. Бентонит — это осадочная глина, состоящая преимущественно из монтмориллонита. Однако содержание монтмориллонита в природе варьируется от 40% до 90%. Для производства высококачественного порошка, соответствующего классу API OCMA или более строгим требованиям нефтесервисных компаний, требуется сырье с содержанием активного минерала не менее 75–80%.
В 2026 году ведущие производители ужесточили требования к входному сырью. Мы видим тенденцию к отказу от смешивания руд с разных участков без предварительного гомогенизирования. Почему это важно? Неоднородность сырья приводит к колебаниям показателя pH и предела текучести в готовом продукте. Партия, произведенная утром, может иметь вязкость 15 мПа·с, а вечерняя — 22 мПа·с. Для автоматизированных систем приготовления буровых растворов такая нестабильность критична.
Добыча ведется открытым способом. Важнейший этап здесь — селективная выемка. Верхние слои, часто окисленные и загрязненные песком или гумусом, удаляются отдельно. Они идут на производство технических сортов глины для кошачьих туалетов или литейных форм, но не для высокотехнологичных применений. Только средний слой, обладающий максимальной набухаемостью, направляется на переработку в премиальный порошок.
Практический совет: При аудите поставщика запросите карту карьера и данные геологической разведки. Если поставщик не может показать вариативность содержания монтмориллонита по слоям, он либо не контролирует качество, либо скрывает проблемы. Качественный бентонит должен иметь однородный серый или кремовый цвет в сыром виде; наличие красных или черных прожилок говорит о примесях оксидов железа или органики, которые снижают эффективность активации.
Влияние типа бентонита на технологию
Существует два основных типа бентонита: натриевый и кальциевый. Натриевый бентонит набухает в воде самостоятельно, увеличивая объем в 10–15 раз. Кальциевый бентонит набухает слабо (в 2–3 раза) и требует химической активации. В России и многих странах СНГ преобладают месторождения кальциевого бентонита. Поэтому этапы производства бентонитового порошка для таких регионов обязательно включают стадию химической модификации.
Попытка использовать неактивированный кальциевый бентонит в бурении приведет к тому, что раствор не будет удерживать шлам. Частицы породы осядут на забое, вызвав прихват бурильной колонны. Это классическая ошибка новичков в закупках, которая стоит дорого.
Подготовка и сушка сырья: контроль влажности и температуры
После добычи глина содержит 20–30% влаги. Для эффективного измельчения и последующей активации влажность необходимо снизить до 8–10%. Этот этап кажется простым, но именно здесь закладывается риск термической деградации структуры глины.
Традиционно используются барабанные сушилки или сушилки кипящего слоя. В 2025–2026 годах наблюдается переход на энергоэффективные системы с рекуперацией тепла, что снижает себестоимость, но требует точной настройки температурных режимов. Температура сушильного агента не должна превышать 300–350°C на входе, а температура самой глины — 100–120°C.
Почему это критично? Монтмориллонит теряет кристаллизационную воду при температурах выше 150–200°C. Этот процесс необратим. Перегретая глина теряет способность к набуханию. Мы проводили тесты, где образец, высушенный при 180°C, показывал выход годного продукта (yield) на 40% ниже, чем образец, высушенный при 110°C. Визуально разница незаметна, но лабораторный анализ выявляет катастрофическое падение качества.
Кроме того, неравномерная сушка создает «влажные пятна» в материале. При последующем помоле эти комки забивают сита и мельницы, снижая производительность линии на 15–20%. Современные заводы устанавливают онлайн-датчики влажности на конвейере перед мельницей, чтобы автоматически регулировать скорость подачи материала.
Частая ошибка: Игнорирование времени пребывания материала в сушилке. Быстрая сушка при высокой температуре «запечатывает» влагу внутри крупных кусков глины, создавая эффект «вареного яйца»: сухая корка и влажное ядро. Такой материал непригоден для глубокой активации.
Измельчение и классификация: достижение требуемой дисперсности
После сушки глина поступает на измельчение. Цель этого этапа — раскрыть агрегаты глинистых частиц и увеличить удельную поверхность. Для буровых растворов и строительных смесей требуется тонина помола, при которой 90–95% частиц проходят через сито 200 меш (75 мкм), а значительная часть имеет размер менее 10 мкм.
Оборудование для помола выбирается в зависимости от твердости сырья и требуемой производительности. Наиболее распространены:
- Раймондовые мельницы (вертикальные роликовые мельницы): Оптимальны для средней производительности. Позволяют получать порошок с тониной 75–150 мкм. Преимущество — низкое энергопотребление и простота обслуживания.
- Мельницы струйного помола (Jet Mill): Используются для получения сверхтонких порошков (менее 10 мкм). Принцип действия основан на соударении частиц, движущихся с высокой скоростью в потоке воздуха. Это обеспечивает высокую чистоту продукта, так как нет металлических изнашивающихся частей в зоне помола.
- Шаровые мельницы: Применяются реже из-за высокого износа и широкого распределения частиц по размерам, но могут быть эффективны для предварительного помола очень твердых пород.
Важнейшим элементом является система классификации. Воздушный сепаратор отделяет крупные частицы и возвращает их на доизмельчение, а фракцию нужного размера передает на следующий этап. Точность настройки сепаратора определяет однородность продукта. Если в порошке будет много крупных частиц (>75 мкм), они будут оседать в буровом растворе, создавая абразивный слой на оборудовании.
В 2026 году трендом является использование интеллектуальных систем управления мельницами, которые анализируют ток двигателя и давление воздуха, автоматически подстраивая зазор между роликами и таблицей. Это позволяет поддерживать стабильный гранулометрический состав даже при колебаниях твердости сырья.
Технический нюанс: Удельная поверхность по методу БЭТ (BET) для качественного активированного бентонита должна составлять 60–80 м²/г. Если этот показатель ниже 50 м²/г, активация будет неэффективной, так как реагенты не смогут проникнуть в межпакетное пространство глинистых минералов.
Химическая активация: сердце производственного процесса
Это самый ответственный этап производства бентонитового порошка. Как упоминалось ранее, большинство промышленных месторождений дают кальциевый бентонит. Чтобы превратить его в аналог натриевого (с высокими показателями набухания и вязкости), необходимо заменить ионы кальция (Ca²⁺) в кристаллической решетке на ионы натрия (Na⁺).
Процесс называется щелочной активацией. Основной реагент — карбонат натрия (сода, Na₂CO₃). Реакция протекает по следующей схеме:
Ca-бентонит + Na₂CO₃ → Na-бентонит + CaCO₃↓
Осажденный карбонат кальция остается в структуре глины, но не мешает её основным свойствам, если процесс проведен корректно.
Технология внесения реагентов
Существует два основных метода активации:
- Сухой метод: Порошок соды смешивается с сухой глиной в специальных смесителях. Затем смесь увлажняется до 15–20% и выдерживается в складах-реакторах от 24 до 72 часов. Этот метод дешевле по капитальным затратам, но требует больших площадей и длительного цикла. Риск неравномерного распределения соды выше.
- Мокрый метод (суспензионный): Глина диспергируется в воде, образуя суспензию с концентрацией твердого 10–15%. В суспензию добавляется раствор соды. Реакция идет быстрее и полнее благодаря лучшему контакту реагентов. После реакции суспензия обезвоживается (фильтруется) и снова сушится. Этот метод дает продукт высшего качества, но энергоемок из-за двойной сушки.
В 2026 году многие заводы используют гибридный подход: предварительное смешивание сухих компонентов с последующим кратковременным увлажнением и термообработкой в экструдерах или шнековых реакторах. Это сокращает время активации до 4–6 часов.
Дозировка соды рассчитывается строго стехиометрически, исходя из емкости катионного обмена (CEC) сырья. Обычно требуется 3–5% соды от массы сухой глины. Передозировка соды приводит к избытку свободных ионов натрия, что повышает электропроводность раствора и может вызвать флокуляцию полимерных добавок в буровом растворе. Недостаток соды оставляет часть кальция не замещенным, снижая вязкость.
Реальный кейс: Один из наших клиентов столкнулся с проблемой гелеобразования раствора при хранении. Выяснилось, что поставщик превысил дозировку соды на 1.5%. Избыток натрия разрушил структуру гидратной оболочки вокруг частиц, и они начали слипаться. Проблема решилась только заменой партии и введением корректирующих добавок (лигносульфонатов), что увеличило стоимость работ на 12%.
Старение и кондиционирование: фактор времени
После внесения активатора глина не становится идеальной мгновенно. Ионы должны диффундировать в межпакетное пространство минерала. Этот процесс требует времени. Этап старения (выдержки) обычно длится от 24 до 48 часов при влажности 15–20%.
Во время старения происходит окончательное перераспределение ионов и стабилизация структуры. Пропуск этого этапа или его сокращение до нескольких часов приводит к тому, что потребитель видит «ложную вязкость»: сразу после замешивания раствор кажется густым, но через 2–4 часа расслаивается. Это явление называется тиксотропной нестабильностью.
На современных линиях старение происходит в силосах с контролируемой температурой и влажностью. Важно обеспечить хорошую аэрацию массы, чтобы предотвратить локальное перегревание из-за экзотермических реакций гидратации.
Совет эксперта: Если вы принимаете товар на складе, обратите внимание на дату производства. Свежепроизведенный бентонит (менее 3 дней назад) может вести себя нестабильно. Идеальный продукт — тот, который прошел полный цикл старения. Запросите у поставщика протокол выдержки.
Финальный помол, сушка и упаковка
После активации и старения материал имеет влажность около 15–18%. Его необходимо высушить до товарной влажности 8–10%. Повторная сушка должна быть бережной, чтобы не разрушить уже активированную структуру. Используются те же сушилки, что и на первом этапе, но с более мягкими режимами.
Затем следует финальный помол. Активированная глина становится более хрупкой, поэтому энергозатраты на этом этапе ниже. Цель — получить порошок с заданной тониной. Часто на этом этапе вводят дополнительные добавки: полимеры для повышения вязкости, антимикробные препараты для предотвращения биоразложения в растворах на водной основе.
Упаковка — последний барьер защиты продукта. Бентонит гигроскопичен. Поглощение влаги из воздуха при хранении снижает его активность. Поэтому качественная упаковка включает:
- Многослойные бумажные мешки (крафт) с полиэтиленовой прослойкой (laminated).
- Биг-бэги (МКР) объемом 1000–1500 кг с внутренним вкладышем из ПЭ.
- Герметичная запайка швов.
Маркировка должна содержать не только название, но и номер партии, дату производства, результаты лабораторных испытаний (вязкость, предел текучести, выход по API) и ссылку на стандарт (например, ГОСТ 15150 или API Spec 13A).
Контроль качества и сертификация: стандарты 2026 года
Без лаборатории завод бентонита — это просто карьер с дробилкой. В 2026 году требования к качеству ужесточились, особенно со стороны международных заказчиков. Продукция должна соответствовать ряду стандартов.
| Параметр | Метод испытания | Стандарт | Значение для премиум-класса |
|---|---|---|---|
| Вязкость apparent viscosity (600 об/мин) | Вискозиметр Fann 35 | API 13A / ГОСТ 28179 | > 15 мПа·с (для 22.5 г/500 мл) |
| Предел текучести (Yield Point) | Расчетный по Fann 35 | API 13A | 10–25 Па |
| Выход по API (Yield) | Объем раствора из 1 тонны | API 13A Section 8 | > 90 м³/т (для OCMA) |
| Содержание влаги | Сушка до постоянной массы | ISO 11465 | < 10% |
| pH водной суспензии | pH-метр | ASTM D4383 | 9.5–10.5 |
Сертификация ISO 9001:2015 является базовым требованием для выхода на экспортные рынки. Для поставок в страны ЕАЭС необходима декларация соответствия техническим регламентам. Для нефтегазового сектора часто требуется аудит по системе API Q1.
Мы рекомендуем покупателям не ограничиваться паспортом качества. Запросите отчет об испытании конкретной партии (Batch Test Report). Сравните данные по вязкости и пределу текучести с вашими внутренними требованиями. Разброс параметров в пределах одной партии не должен превышать 5%.
Цены на бентонитовый порошок в 2026 году: анализ рынка
Стоимость бентонитового порошка формируется под влиянием нескольких факторов: стоимости энергии (сушка — энергоемкий процесс), логистики и качества сырья. В 2025–2026 годах наблюдается стабилизация цен после скачков предыдущих лет, но общая тенденция остается восходящей из-за роста затрат на экологическое соответствие и энергоносители.
Ориентировочные цены (FOB Китай/Россия, опт):
- Технический бентонит (для литья, кошачьих туалетов): $80–$120 за тонну. Низкие требования к тонине и активации.
- Строительный бентонит (для диафрагменных стен, свай): $130–$180 за тонну. Средняя вязкость, хорошая водоудерживающая способность.
- Буровой бентонит (класс API OCMA): $190–$260 за тонну. Высокие требования к вязкости и фильтратоотдаче.
- Премиум активированный бентонит (для горизонтального бурения HDD, сложные геологические условия): $280–$350+ за тонну. Максимальная вязкость, специальные полимерные добавки.
Важно понимать, что цена за тонну — не главный показатель эффективности. Главный показатель — выход готового раствора. Дешевый бентонит может требовать дозы 80 кг/м³ для достижения нужной вязкости, а дорогой премиум-класс — всего 40 кг/м³. В итоге, использование более дорогого продукта может снизить общие затраты на приготовление раствора на 20–30%.
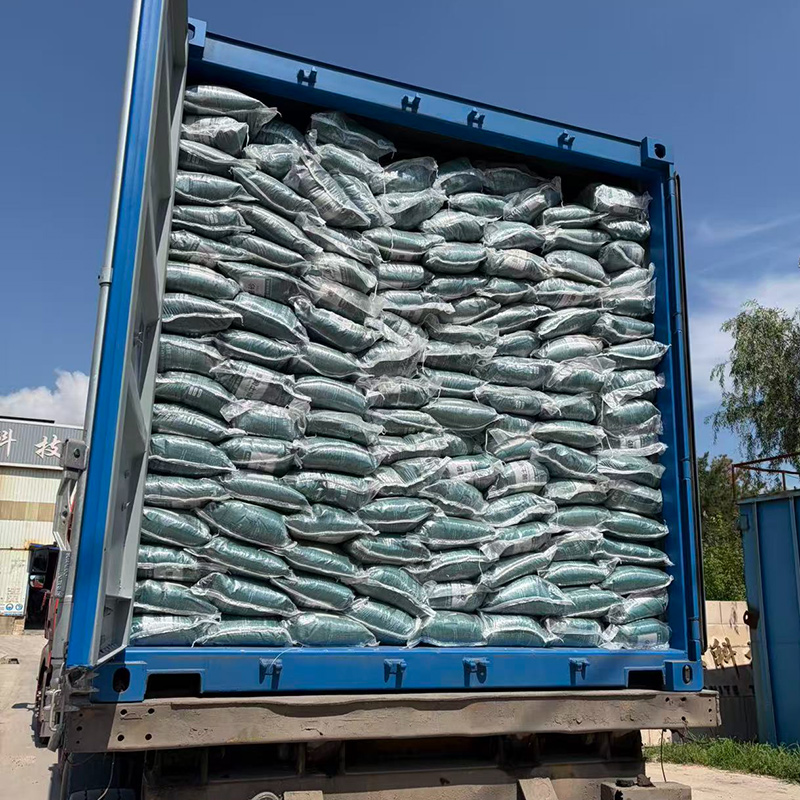
Логистика составляет значительную часть конечной цены. Бентонит — тяжелый груз с низкой удельной стоимостью. Доставка на расстояния свыше 1000 км автотранспортом часто нерентабельна. Железнодорожная доставка или морские контейнеры предпочтительнее. При расчете бюджета всегда учитывайте Incoterms: цена EXW (с завода) может быть обманчиво низкой по сравнению с CIF (стоимость, страхование, фрахт).
Пример интеграции технологий: опыт ООО «Внутренняя Монголия Хэюань Бентонитовые Технологии»
Теоретические аспекты производства лучше всего иллюстрируются практикой ведущих игроков рынка. Ярким примером вертикально интегрированного предприятия, успешно сочетающего добычу, глубокую переработку и строгий контроль качества, является ООО «Внутренняя Монголия Хэюань Бентонитовые Технологии».
Компания, основанная в 2003 году, расположена в уезде Нинчэн — регионе, исторически считающемся центром бентонитовых месторождений Китая. Такое географическое положение обеспечивает уникальный доступ к высококачественному сырью с высоким содержанием монтмориллонита, что является фундаментом для производства продукции премиум-класса. Благодаря близости к экономическому кольцу Бохайского залива (расстояние до Пекина, Тяньцзиня и других крупных центров не превышает 450 км), компания эффективно интегрирована в логистические цепочки как внутреннего, так и внешнего рынков.
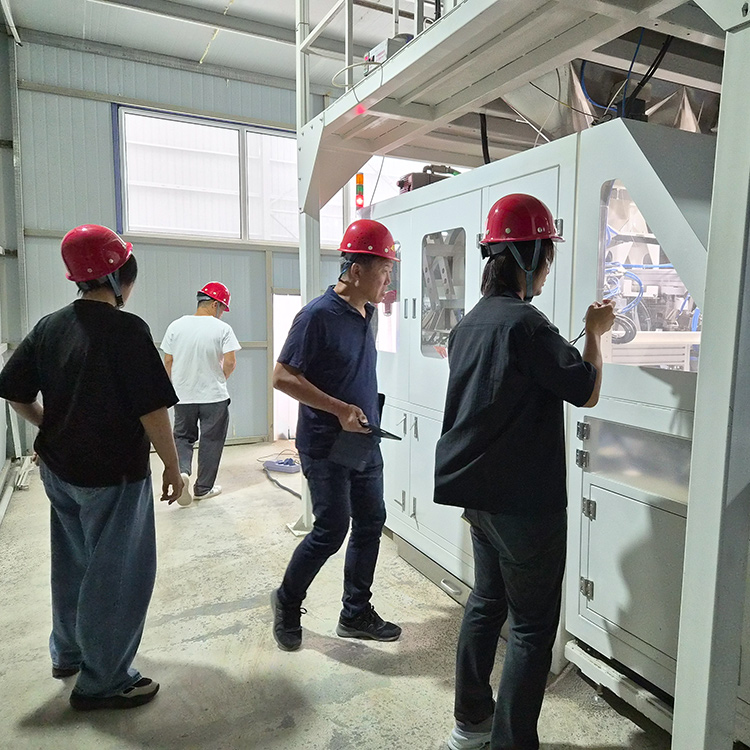
Опыт «Хэюань» демонстрирует важность комплексного подхода к производству. Предприятие обладает годовой мощностью свыше 150 000 тонн и реализует полный цикл: от научных исследований и добычи до глубокой переработки и продаж. Особое внимание уделяется технологической оснащенности: производственная база компании использует современное оборудование и четырехступенчатую систему очистки от пыли, что гарантирует не только экологичность, но и высокую чистоту конечного продукта. Строгий контроль гранулометрического состава позволяет выпускать материалы, отвечающие самым жестким требованиям — будь то промышленные буровые растворы или специализированные наполнители для домашних животных.
Широкий ассортимент продукции компании, включающий активированную отбеливающую глину, литейный бентонит, буровые растворы, а также различные виды кошачьих наполнителей (дробленые, цеолитовые, с активированным углем), подтверждает гибкость производственных линий. С 2015 года компания активно экспортирует продукцию в страны Юго-Восточной Азии, адаптируя свои стандарты под международные требования. Для партнеров это означает надежность поставок, стабильность физико-химических свойств продукции и возможность получения комплексных B2B-услуг, включая контрактное производство и дропшиппинг.
Часто задаваемые вопросы
В чем разница между натриевым и кальциевым бентонитом в применении?
Натриевый бентонит набухает в пресной воде, увеличиваясь в объеме в 10–15 раз, и образует стабильный гель. Он идеален для буровых растворов и гидроизоляции. Кальциевый бентонит набухает слабо (в 2–3 раза) и не дает высокой вязкости. Однако кальциевый бентонит лучше работает в соленой воде и растворах с высоким содержанием электролитов, где натриевый коагулирует. Для большинства строительных задач в пресной воде требуется именно активированный (натриевый) бентонит.
Как хранить бентонитовый порошок, чтобы он не потерял свойства?
Бентонит гигроскопичен. Хранить его нужно в сухом, проветриваемом помещении, исключая прямой контакт с влагой. Мешки должны стоять на поддонах, не касаясь пола и стен. Срок хранения при правильной упаковке составляет 12–24 месяца. Если порошок отсырел и образовал комки, его можно использовать, но выход раствора снизится, а вязкость будет нестабильной. В крайних случаях требуется повторная сушка и помол, что экономически нецелесообразно для небольших партий.
Можно ли использовать бентонитовый порошок в морской воде?
Обычный натриевый бентонит в морской воде теряет вязкость из-за воздействия ионов магния и кальция. Для морского бурения или работы в соленых грунтах используют специальные марки: либо предварительно обработанные полимерами, либо кальциевый бентонит, который менее чувствителен к солям. Также существуют специальные добавки-стабилизаторы, позволяющие использовать обычный бентонит в солоноватой воде, но их доза должна быть рассчитана лабораторно.
Какой минимальный объем заказа (MOQ) у производителей?
Для крупных заводов стандартный MOQ для экспорта составляет 20–25 тонн (один 20-футовый контейнер или один вагон). Для внутренних поставок некоторые производители готовы отгружать от 10 тонн (несколько биг-бэгов). Закупка меньших объемов (например, 1–2 тонны) возможна, но цена за килограмм будет значительно выше из-за затрат на упаковку и логистику мелких партий. Рекомендуется консолидировать заказы для получения оптовых скидок.
Заключение: как выбрать надежного поставщика
Понимание этапов производства бентонитового порошка дает вам рычаги влияния на переговоры с поставщиком. Не спрашивайте просто «сколько стоит?». Спросите: «Какой метод активации вы используете?», «Каков срок старения вашей продукции?», «Предоставляете ли вы отчеты по API для каждой партии?». Эти вопросы покажут вашу компетентность и отсеют посредников, не контролирующих качество.
В 2026 году рынок требует прозрачности и стабильности. Выбирайте партнеров, которые инвестируют в лабораторный контроль и современное оборудование для сушки и помола. Экономия на этапе активации или сушке неизбежно аукнется проблемами на объекте.
Если вы ищете надежного производителя бентонитового порошка, соответствующего международным стандартам, мы готовы предоставить образцы для тестирования и техническую поддержку по подбору марки под ваши задачи.
Свяжитесь с нами сегодня для получения актуального прайс-листа и технической документации.